

Als Lieferant von HDPE-Rohrextrusionslinien hatte ich das Privileg, die komplizierte Funktionsweise dieser bemerkenswerten Maschinen aus nächster Nähe mitzuerleben. HDPE-Rohrextrusionslinien (High-Density Polyethylen) sind komplexe Systeme, die dazu dienen, rohes HDPE-Harz in hochwertige Rohre umzuwandeln. Allerdings verfügen sie wie jedes mechanische System über Teile, die im Laufe der Zeit einem Verschleiß unterliegen. Das Verständnis dieser Verschleißteile ist entscheidend für die Aufrechterhaltung der Effizienz und Langlebigkeit der Extrusionslinie.
Schraube und Zylinder
Schnecke und Zylinder sind das Herzstück der HDPE-Rohrextrusionslinie. Die Schnecke dreht sich im Zylinder und fördert, schmilzt und setzt das HDPE-Harz unter Druck. Aufgrund des hohen Drucks und der hohen Temperatur beim Extrusionsprozess unterliegen Schnecke und Zylinder einem Verschleiß.
Die Schnecke steht ständig mit dem HDPE-Harz in Kontakt, was zu Abrieb führen kann. Insbesondere der Schneckengang ist einer erheblichen Belastung ausgesetzt, da er das Harz nach vorne drückt. Mit der Zeit kann sich die Schnecke abnutzen, was zu einer verringerten Fördereffizienz und einer inkonsistenten Schmelzequalität führt.
Der Zylinder erfährt außerdem Verschleiß durch die Reibung der rotierenden Schnecke und den Hochdruckfluss des geschmolzenen HDPE. Die Innenfläche des Zylinders kann Rillen und Kratzer aufweisen, die den Harzfluss und die Qualität des extrudierten Rohrs beeinträchtigen können. Um diesen Verschleiß zu mildern, bestehen Schnecke und Zylinder häufig aus hochwertigen Materialien wie legiertem Stahl und sind manchmal mit verschleißfesten Materialien beschichtet.
Matrize und Adapter
Die Düse und der Adapter sind dafür verantwortlich, das geschmolzene HDPE in das gewünschte Rohrprofil zu formen. Die Matrize ist die letzte Komponente im Extrusionsprozess, in der dem geschmolzenen Harz seine Form gegeben wird. Der Adapter verbindet den Extruder mit der Düse und sorgt so für einen gleichmäßigen Fluss des geschmolzenen Harzes.
Die Matrize ist hohem Druck und hoher Temperatur ausgesetzt, was zu Verschleiß an der Innenfläche führen kann. Die Form der Düse kann auch durch den Fluss des geschmolzenen Harzes beeinflusst werden, was zu Dimensionsänderungen im extrudierten Rohr führt. Andererseits kann es beim Adapter an den Verbindungsstellen zum Extruder und zur Düse zu Verschleiß kommen, der zu Undichtigkeiten und ungleichmäßigem Durchfluss führen kann.
Um die Qualität der extrudierten Rohre sicherzustellen, sind regelmäßige Wartung und Inspektion der Düse und des Adapters unerlässlich. Dies kann das Reinigen, Polieren und Ersetzen verschlissener Teile nach Bedarf umfassen.
Kühlsystem
Das Kühlsystem ist ein wichtiger Bestandteil der HDPE-Rohrextrusionslinie, da es dabei hilft, das extrudierte Rohr zu verfestigen und seine Form beizubehalten. Das Kühlsystem besteht typischerweise aus einem Wassertank oder einer Reihe von Kühlringen.
Das Wasser im Kühlsystem kann Verunreinigungen und Mineralien enthalten, die zu Korrosion und Ablagerungen an den Kühlkomponenten führen können. Insbesondere die Kühlringe stehen in direktem Kontakt mit dem heißen extrudierten Rohr und unterliegen thermischer Belastung. Im Laufe der Zeit können an den Kühlringen Risse oder andere Schäden auftreten, die die Kühleffizienz und die Qualität des Rohrs beeinträchtigen können.
Um Verschleiß im Kühlsystem vorzubeugen, ist es wichtig, sauberes Wasser zu verwenden und die Kühlkomponenten regelmäßig zu reinigen und zu warten. Dies kann das Entkalken, Spülen und Ersetzen verschlissener Teile umfassen.
Abzieher und Cutter
Mit dem Abzieher und dem Schneider wird das extrudierte Rohr mit konstanter Geschwindigkeit gezogen und auf die gewünschte Länge geschnitten. Der Abzieher besteht aus einem Satz Riemen oder Rollen, die das Rohr ergreifen und durch die Extrusionslinie ziehen. Mit dem Schneider wird das Rohr auf die entsprechende Länge zugeschnitten.
Die Riemen oder Rollen des Abziehers unterliegen einem Verschleiß durch die Reibung des Rohres. Auch die Schneidklinge des Schneiders ist verschleißanfällig, insbesondere wenn damit dicke oder harte Rohre geschnitten werden. Um einen reibungslosen Betrieb und präzises Schneiden zu gewährleisten, ist eine regelmäßige Wartung des Abziehers und des Fräsers erforderlich.
Elektrisches und Steuerungssystem
Das Elektro- und Steuerungssystem der HDPE-Rohrextrusionslinie ist für die Regulierung der Temperatur, Geschwindigkeit und anderer Parameter des Extrusionsprozesses verantwortlich. Die elektrischen Komponenten wie Motoren, Sensoren und Steuerungen unterliegen im Laufe der Zeit einem Verschleiß.
Aufgrund des Dauerbetriebs kann es zu Überhitzung oder mechanischem Ausfall der Motoren kommen. Die Sensoren können ungenau werden oder versagen, was zu falschen Messwerten und einer fehlerhaften Steuerung des Extrusionsprozesses führen kann. Die Steuerungen können auch Software- oder Hardwareprobleme entwickeln, die sich auf die Gesamtleistung der Extrusionslinie auswirken können.

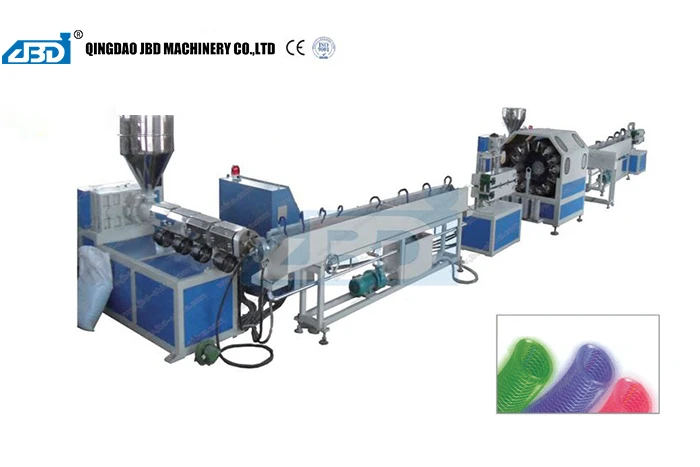
Um die Zuverlässigkeit und Sicherheit der Extrusionslinie zu gewährleisten, sind regelmäßige Inspektionen und Wartungen des Elektro- und Steuerungssystems unerlässlich. Dies kann die Überprüfung der elektrischen Anschlüsse, das Testen der Sensoren und die Aktualisierung der Software umfassen.
Bedeutung des Verständnisses von Verschleißteilen
Das Verständnis der Verschleißteile in einer HDPE-Rohrextrusionslinie ist aus mehreren Gründen von entscheidender Bedeutung. Erstens ermöglicht es eine proaktive Wartung, die unerwartete Ausfälle und Ausfallzeiten verhindern kann. Indem Sie verschlissene Teile identifizieren und austauschen, bevor sie ausfallen, können Sie den kontinuierlichen Betrieb der Extrusionslinie sicherstellen und Produktionsverluste minimieren.
Zweitens kann eine ordnungsgemäße Wartung der Verschleißteile die Qualität der extrudierten Rohre verbessern. Abgenutzte Teile können zu ungleichmäßiger Schmelzequalität, Maßabweichungen und anderen Defekten in den Rohren führen. Indem Sie die Verschleißteile in gutem Zustand halten, können Sie hochwertige Rohre herstellen, die den geforderten Standards entsprechen.
Schließlich kann Ihnen das Verständnis der Verschleißteile dabei helfen, die Leistung der Extrusionslinie zu optimieren. Durch die Wahl der richtigen Materialien und Designs der Verschleißteile können Sie den Verschleiß reduzieren und die Effizienz des Extrusionsprozesses verbessern. Dies kann zu Kosteneinsparungen und erhöhter Produktivität führen.
Abschluss
Zusammenfassend lässt sich sagen, dass die Verschleißteile in einer HDPE-Rohrextrusionslinie eine entscheidende Rolle für die Leistung und Langlebigkeit des Systems spielen. Durch das Verständnis dieser Teile und die Umsetzung einer proaktiven Wartungsstrategie können Sie den kontinuierlichen Betrieb der Extrusionslinie sicherstellen, hochwertige Rohre produzieren und die Leistung des Systems optimieren.
Wenn Sie auf der Suche nach einer HDPE-Rohrextrusionslinie sind oder weitere Informationen zu Verschleißteilen und Wartung benötigen, sind wir für Sie da. Wir bieten eine breite Palette von Extrusionslinien an, darunter dieProduktionslinie für die Extrusion weicher Rohre zur Verbesserung der PVC-Faser,Produktionslinie für die Extrusion von PVC/UPVC/CPVC-Kunststoffrohren, UndPE-Carbon-Spiralverstärkungsrohr-Extrusions-Produktionslinie. Kontaktieren Sie uns noch heute, um Ihre spezifischen Anforderungen zu besprechen und eine Beschaffungsverhandlung zu beginnen.
Referenzen
- „Plastic Extrusion Technology“ von John A. Brydson
- „Extrusion von Polymeren: Theorie und Praxis“ von Christopher Rauwendaal